In che modo la grammatura della carta base influisce sulle prestazioni di tazze e ciotole
La grammatura della carta di base, generalmente misurata in grammi per metro quadrato (gsm), determina direttamente la capacità di una tazza o di una ciotola finita di mantenere la sua forma sotto stress termico, liquido e meccanico. Per bicchieri di carta a parete singola, carta base nella gamma di 170–220 g/m² è steard, mentre le ciotole di carta progettate per contenuti più pesanti o più caldi spesso richiedono 220–350 g/m² per prevenire la deformazione. La scelta della grammatura sbagliata è una delle cause più comuni di reclami relativi a perdite e cedimenti strutturali sul campo.
Oltre alla rigidità, la grammatura interagisce con il processo di rivestimento. Le carte base più pesanti assorbono meno PE durante l'estrusione, producendo uno strato di rivestimento più uniforme: un dettaglio importante soprattutto per le applicazioni di riempimento a caldo come zuppe e noodles istantanei.
Rivestimento in PE: lato singolo o doppio lato e perché è importante
Il rivestimento in polietilene (PE) viene applicato alla carta di base per creare una barriera contro l'umidità che impedisce ai liquidi di penetrare nelle fibre della carta. Per la maggior parte delle tazze per bevande fredde, rivestimento in PE su un solo lato (solo lato a contatto con gli alimenti) è sufficiente. Il rivestimento in PE su entrambi i lati è necessario quando la superficie esterna deve respingere anche la condensa, comune nelle applicazioni di bevande ghiacciate in climi umidi.
Il peso standard del rivestimento in PE varia da Da 15 a 25 g/m² per lato . I rivestimenti più sottili riducono il costo del materiale ma aumentano il rischio di fori di spillo; i rivestimenti più spessi migliorano le prestazioni di barriera ma complicano la riciclabilità a fine vita. Questa tensione tra prestazioni e sostenibilità sta spingendo un numero maggiore di produttori verso alternative prive di PE come il PLA (acido polilattico) o i rivestimenti in dispersione acquosa.
Forniamo sia rotoli di carta patinata in PE convenzionale che opzioni rivestite in PLA, offrendo ai trasformatori la flessibilità necessaria per soddisfare i requisiti di utilizzo finale senza modificare le specifiche della carta di base.
Parametri chiave di qualità che gli acquirenti dovrebbero verificare prima dell'approvvigionamento
Nel valutare materie prime per bicchieri di carta and materie prime per ciotole di carta , gli acquirenti dovrebbero richiedere rapporti di prova che coprano almeno i seguenti parametri:
- Valore Cobb — misura l'assorbimento d'acqua del lato non rivestito; un valore di Cobb elevato segnala una pressatura incoerente delle fibre e può portare a punti deboli nelle tazze finite.
- Uniformità del peso del mantello — La distribuzione irregolare del PE è la principale causa di perdite nelle linee automatizzate di formatura delle tazze.
- Resistenza alla trazione (MD/CD) — fondamentale per la fustellatura e la formatura a ventaglio ad alta velocità; una bassa trazione trasversale porta alla lacerazione durante la formatura.
- Contenuto di umidità — rotoli di carta con umidità sopra 8% tendono ad arricciarsi e ad incepparsi sulle macchine formatrici.
- Conformità al contatto alimentare — verificare la certificazione rispetto agli standard applicabili (FDA 21 CFR, EU 10/2011 o GB 4806 per il mercato cinese).
Carta laminata con foglio di alluminio: di nicchia ma in crescita
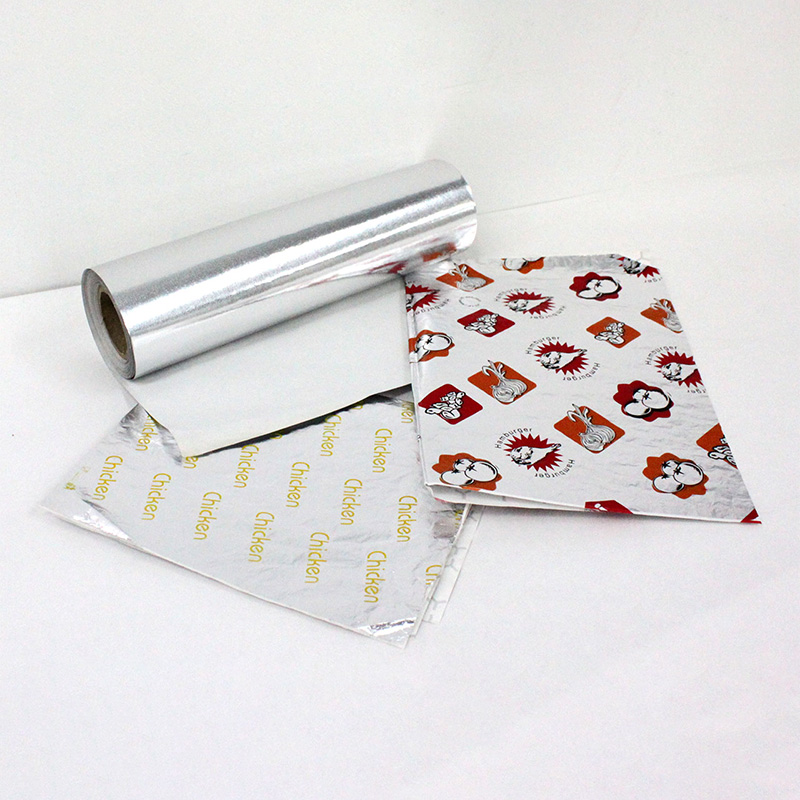
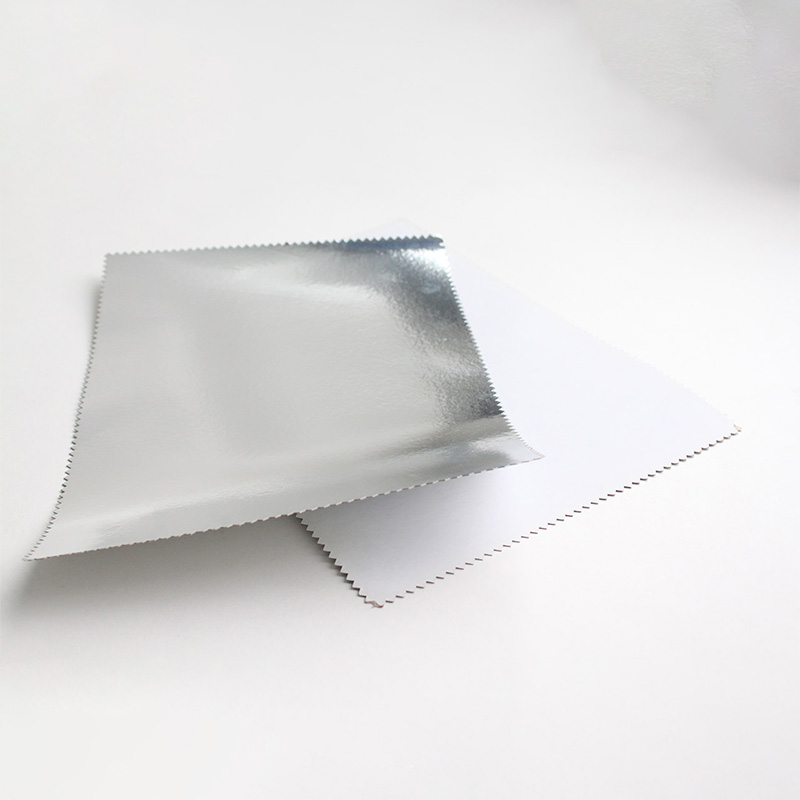
Per le applicazioni che richiedono sia isolamento termico che barriera contro l'umidità, come pellicola per burro, pirottini e contenitori da asporto, la carta laminata in foglio di alluminio combina i vantaggi strutturali della carta base per alimenti con le proprietà barriera del foglio di alluminio sottile (tipicamente 6–9 micron ). Il processo di laminazione unisce la lamina alla carta utilizzando un metodo adesivo o di estrusione diretta; la laminazione adesiva produce una superficie più piatta più adatta alla stampa, mentre la laminazione per estrusione offre un legame più stretto ed è preferita in ambienti ad elevata umidità.
Un compromesso degno di nota: la carta laminata in foglio di alluminio non è compatibile con i flussi di riciclaggio della carta standard e deve essere indirizzata a strutture di recupero di materiali compositi. Gli acquirenti nei mercati con rigorose normative sulla responsabilità estesa del produttore (EPR) dovrebbero tenerne conto nelle decisioni sugli imballaggi.
Diametro del rotolo e dimensione del nucleo: dettagli logistici trascurati
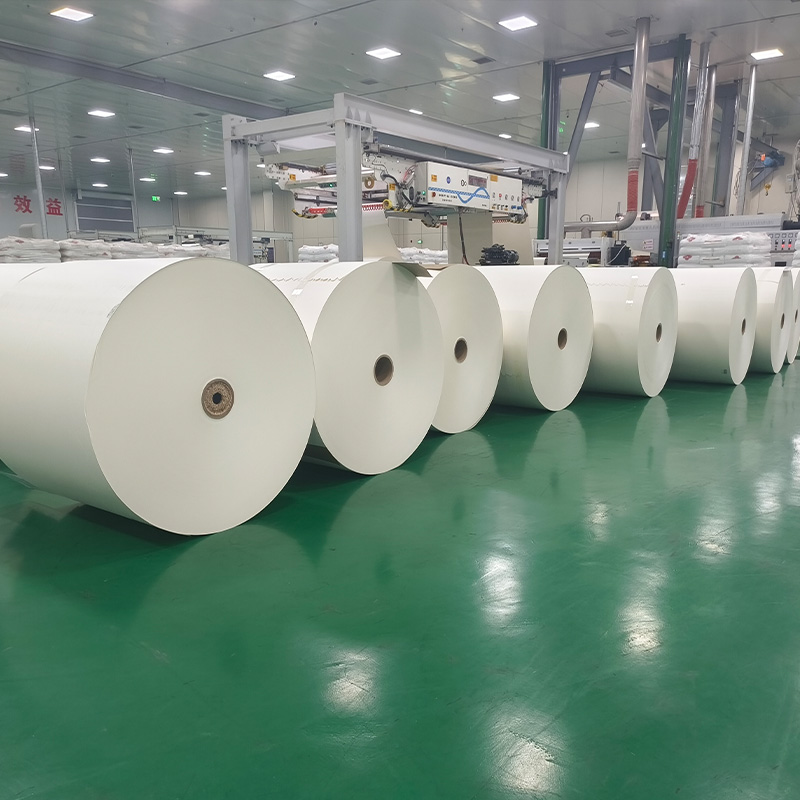
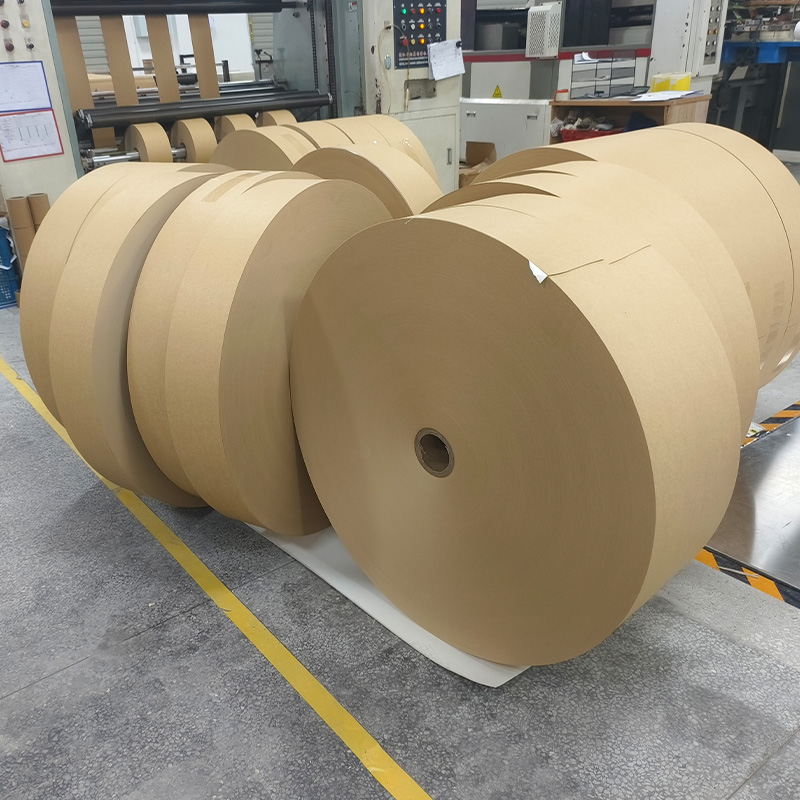
I rotoli di materia prima vengono generalmente avvolti su anime di carta da 3 pollici o 6 pollici. Il diametro esterno di un rotolo finito influisce sul numero di rotoli adatti per pallet, incidendo direttamente sull'utilizzo dei container per il trasporto marittimo. La maggior parte dei trasformatori che utilizzano apparecchiature per la formatura di tazze ad alta velocità preferiscono diametri esterni di 800–1000 mm per ridurre al minimo la frequenza di cambio rotolo e i tempi di inattività. Confermare queste specifiche con il tuo fornitore prima del primo ordine evita costose riformattazioni dei rack di stoccaggio e degli alimentatori delle macchine.
| Dimensione del nucleo | Gamma OD tipica | Applicazione comune |
|---|---|---|
| 3 pollici | 500–800 mm | Ventagli a tazza di piccolo formato, fogli fustellati |
| 6 pollici | 800–1200 mm | Linee di formatura di tazze/ciotole ad alta velocità |