In che modo la composizione delle fibre determina le prestazioni della carta di base
L'arredo in fibra utilizzato nella produzione carta base ha un impatto diretto sulla rigidità, sulla levigatezza della superficie e sulla capacità del foglio di accettare il rivestimento in PE o PLA a valle. Viene prodotta la maggior parte della carta base per uso alimentare per tazze e ciotole polpa kraft vergine sbiancata — legno tenero (fibra lunga) o legno duro (fibra corta) o una miscela di entrambi.
Le fibre di legno tenero contribuiscono alla resistenza alla trazione e alla lacerazione, aspetti importanti durante la formatura ad alta velocità. Le fibre di legno duro migliorano la levigatezza della superficie e l'uniformità della formazione, riducendo i difetti del rivestimento come i fori di spillo. Una tipica miscela di arredo per le serie di tazze 70–80% legno duro e 20–30% legno tenero , anche se questo si sposta verso un contenuto di legno tenero più elevato quando è richiesta una maggiore rigidità, ad esempio in vaschette di grande formato superiori a 300 g/m².
Il contenuto di fibre riciclate è sempre più richiesto dai marchi che perseguono obiettivi di sostenibilità, ma il suo utilizzo nelle applicazioni a contatto con gli alimenti rimane strettamente regolamentato. La maggior parte delle giurisdizioni richiede fibra vergine per lo strato a contatto con gli alimenti, con contenuto riciclato confinato in uno strato interno che non entra in contatto con il prodotto.
Gamme di grammatura e abbinamento all'uso finale
La scelta della grammatura giusta è una delle decisioni più importanti nelle specifiche di tazze e tazze. Di seguito è riportato un riferimento pratico per i formati comuni di confezionamento degli alimenti:
| Applicazione | Grammatura consigliata (gsm) | Requisito chiave |
|---|---|---|
| Bicchiere per bevande fredde (a parete singola) | 170–200 | Superficie liscia per la stampa |
| Tazza per bevande calde (a parete singola) | 200–230 | Rigidità sotto calore |
| Ciotola per zuppa/spaghetti | 250–350 | Integrità strutturale una volta riempita |
| Scatola per alimenti/conchiglia | 300–400 | Forza di impilamento |
Specificare una grammatura troppo bassa per risparmiare sui costi del materiale è una falsa economia: in genere si traduce in tassi di scarto elevati sulla linea di formatura e reclami dei clienti sulla deformazione della tazza sul campo.
Dimensionamento della superficie e suo effetto sull'adesione del rivestimento
La carta di base destinata al rivestimento per estrusione di PE o PLA viene sottoposta a collatura superficiale durante il processo di produzione della carta, una fase che prevede l'applicazione di un sottile strato di amido o agente di collatura sintetico sulla superficie del foglio. Questo trattamento ha un duplice scopo: riduce la porosità superficiale per impedire un'eccessiva penetrazione del PE durante l'estrusione e migliora il legame di adesione tra il substrato di carta e lo strato di rivestimento.
Il dimensionamento inadeguato della superficie porta a delaminazione del rivestimento — una modalità di rottura in cui lo strato di PE si separa dalla carta sotto stress termico o flessione meccanica. Ciò è particolarmente problematico nelle aree delle pareti laterali della tazza, dove la carta viene piegata e termosaldata contemporaneamente durante la formatura. Gli acquirenti dovrebbero richiedere i dati sul livello di collatura della superficie (tipicamente riportato come assorbimento di amido superficiale in g/m²) come parte del controllo di qualità in entrata per qualsiasi nuovo fornitore di carta base.
Contenuto di umidità: la variabile nascosta nella lavorazione roll-to-roll
La carta base è igroscopica: scambia continuamente umidità con l'ambiente circostante. Il contenuto di umidità target nel punto di rivestimento o conversione è tipicamente 6–8% . I rotoli al di fuori di questo intervallo creano problemi prevedibili ma spesso trascurati:
- Carta troppo secca (<5%) diventa fragile, aumentando il rischio di rottura dei bordi durante lo svolgimento e la fustellatura ad alta tensione.
- Carta troppo bagnata (>9%) genera vapore in corrispondenza della linea di estrusione, causando bolle nel rivestimento in PE e problemi di adesione impossibili da rilevare finché la tazza non perde durante l'uso.
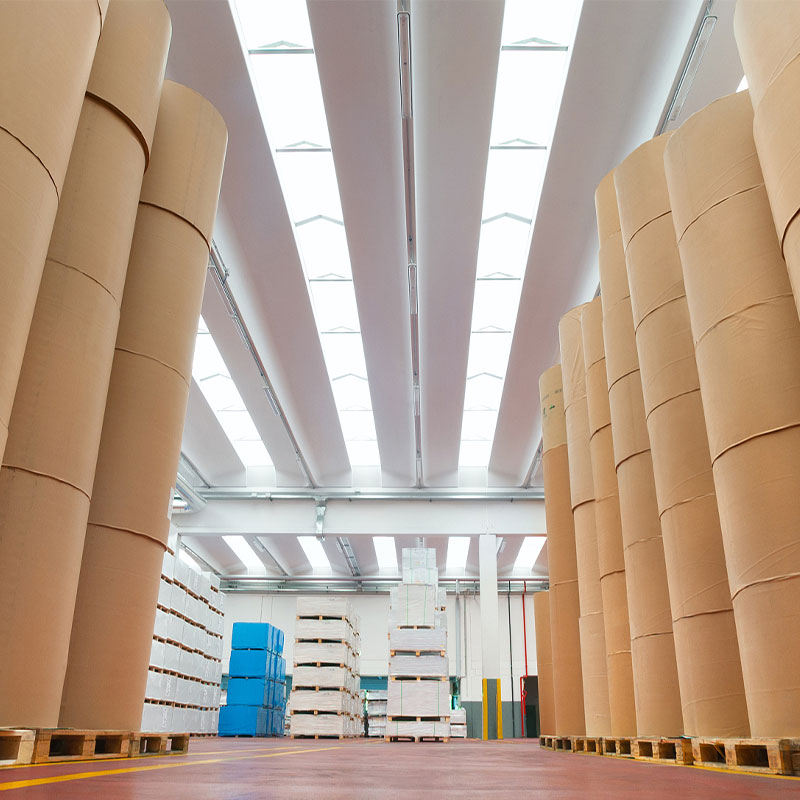
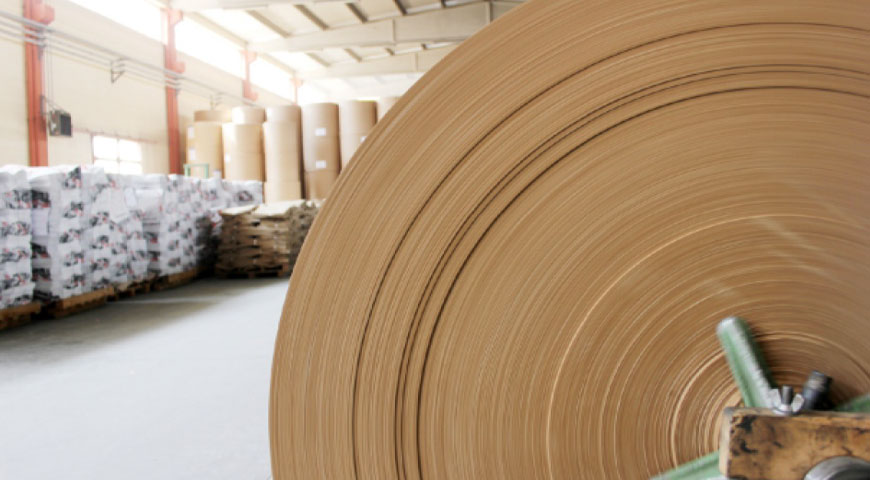
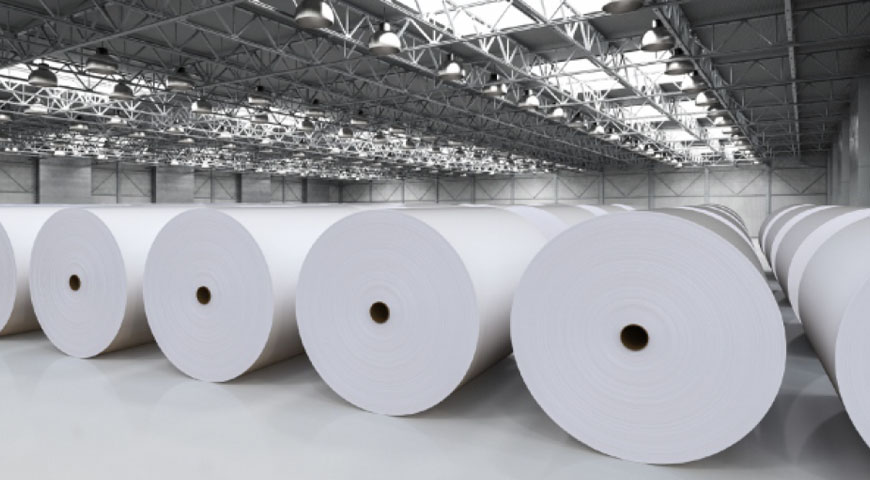
I rotoli devono essere conservati in posizione verticale (mai piatti) in magazzini climatizzati e consumati all'interno 90 giorni di produzione per una consistenza di lavorazione ottimale. Condizioniamo tutto in uscita carta base rotoli per obiettivi di umidità verificati prima della spedizione, riducendo le interruzioni della linea del cliente causate dalla variabilità del materiale.